
Industrie nieuws
Thuis / Nieuws / Industrie nieuws / Zoutbad-warmtebehandeling: proces, zoutsoorten, kosten en veiligheidslimieten
Zoutbad-warmtebehandeling: proces, zoutsoorten, kosten en veiligheidslimieten
Datum: Sep 21, 2026
Bij 1.050 °C bereikt een rek met A2-gereedschapsinzetstukken, neergelaten in gesmolten zout, de austenitiseringstemperatuur in ongeveer 60 tot 90 seconden. Hetzelfde rek in een vacuümoven met koude wand heeft 35 tot 45 minuten nodig. Dat gat is geen planningsdetail. Het bepaalt de austenietkorrelgrootte, de vervorming die al in het onderdeel zit voordat het uitharden begint, en de richtarbeid die in het schrootrapport van volgende maand verschijnt.
Warmtebehandeling met een zoutbad is de snelste commerciële manier om staal op temperatuur te brengen en gelijkmatig vast te houden. Het verdient zijn plaats wanneer secties dun zijn of de geometrie complex is, wanneer vervorming binnen een paar duizendste van een inch moet blijven, of wanneer het proces een isothermische greep nodig heeft, zoals martemperen, austemperen of een nitreer- en carboneerzout. Het is de verkeerde aankoop als de onderdelen dik zijn, het jaarlijkse tonnage laag is, of als niemand op de vloer de zoutchemie, rookafzuiging en afvalverwerking wil bezitten. Drie cijfers beslissen hierover: de minimale sectiedikte, het jaarlijkse tonnage en het huidige schroot- of richtpercentage.
Wat volgt is de warmteoverdracht achter het proces, de zoutfamilies en hun temperatuurvensters, een vergelijking met vacuüm- en atmosfeerovens, de verborgen kosten die nooit in een offerte voorkomen, en de onderhoudsroutine die een bad levend houdt.
Wat er gebeurt in een gesmolten zoutbad
Een zoutbad is een verwarmde pot met gesmolten zout, meestal een mengsel op basis van nitraat, nitriet, chloride of cyanide, dat via direct vloeistofcontact warmte op het werkstuk overbrengt. Omdat het onderdeel nooit wordt blootgesteld aan lucht op temperatuur, is er geen kalkaanslag en geen ontkoling op het oppervlak, en geen beschermende atmosfeer die in evenwicht kan worden gebracht.
De warmteoverdracht wordt beperkt door het onderdeel, niet door de oven
Gesmolten zout heeft een dichtheid van ongeveer 1,8 tot 2,0 g/cm3 en heeft een grote volumetrische warmtecapaciteit. Het bad gedraagt zich dus eerder als een thermisch reservoir dan als een luchtstroom. De convectiecoëfficiënt ten opzichte van staal is één tot twee ordes van grootte hoger dan die van een oven met circulerende atmosfeer. Het oppervlak van het onderdeel bereikt vrijwel onmiddellijk de badtemperatuur en de resterende tijd wordt ingesteld door geleiding door de sectie. Een stuk van 25 mm dat 40 minuten in vacuüm moet staan, heeft mogelijk 3 tot 4 minuten zout nodig.
- Temperatuuruniformiteit: met roeren houdt een goed onderhouden bad de lading binnen ongeveer ±3 tot ±5°C, wat strakke austenitisvensters en herhaalbare kastdieptes ondersteunt.
- Geen oxidatie of ontkoling: de vloeistof sluit lucht uit, zodat bewerkte oppervlakken het bad schoon verlaten en klaar zijn voor de volgende bewerking.
- Isothermisch vasthouden: een tweede bad van 200 tot 350 °C maakt martemperen of austemperen mogelijk totdat de transformatie bij één temperatuur eindigt.
- Drijvende ondersteuning: de vloeistof draagt het onderdeel, waardoor de doorbuiging die de zwaartekracht veroorzaakt bij lange of dunne componenten wordt verminderd.
Zoutchemie afstemmen op het temperatuurvenster
Tabel 1: Zoutfamilies gebruikt bij industriële warmtebehandeling, gegroepeerd op werktemperatuur.
Zoutkeuze is niet uitwisselbaar. Nitraat- en nitrietzouten ontleden boven ongeveer 600 °C en kunnen heftig reageren met bepaalde metalen en organische stoffen; chloridezouten absorberen vocht en moeten langzaam worden gestart; cyanidehoudende zouten vereisen speciale ventilatie, afzonderlijk gereedschap en gecontroleerde afvalverwerking. Het verkeerde zout op de verkeerde temperatuur gebruiken is een veiligheidsincident en geen kwaliteitsprobleem.
Zoutbad versus vacuüm versus atmosfeer: een praktische vergelijking
Tabel 2: Typische industriële bereiken voor een doorsnede van 25 mm; exacte waarden zijn afhankelijk van de legering, de belasting en de staat van de apparatuur.
Het patroon is consistent. Zout wint op het gebied van snelheid, uniformiteit en vervormingsbeheersing, en verliest op het gebied van chemiebeheer en afvalverwerking. Vacuüm wint het van reinheid voor dikke, hoogwaardige onderdelen, maar warmt langzaam op. Atmosfeerovens bevinden zich in het midden en blijven de goedkoopste route voor het temperen of gloeien van grote volumes waarbij een lichte oppervlakteoxidatie toelaatbaar is.
Verborgen statistieken: opwarming, uitsleep en chemieafwijking
1.0
Zout bad
3.0
Gefluïdiseerd bed
5.0
Sfeer
8.0
Vacuüm
Figuur 1: Relatieve opwarmtijdindex voor een doorsnede van 25 mm, zoutbad = 1,0.
De opwarmtijd is de zichtbare maatstaf. Drag-out is de duurste. Elk onderdeel dat het bad verlaat, draagt zout op het oppervlak, meestal enkele grammen tot enkele tientallen grammen, en dat zout komt terecht in het spoelwater, de blustank of op de vloer. Over een jaar is drag-out doorgaans de grootste zoutconsumptielijn in de begroting, groter dan verdampingsverliezen, en groeit rustig naarmate de onderdelen complexer worden.
De badchemie drijft ook af. Nitraatbaden accumuleren carbonaat naarmate ze ouder worden, wat het smeltpunt verhoogt en de bruikbare toptemperatuur verlaagt. Chloridebaden verzamelen oxiden en slib die de verwarmingselementen isoleren en temperatuurstratificatie creëren. De meeste winkels analyseren het bad wekelijks of tweewekelijks en decanteren het slib maandelijks; het overslaan van die routine verschijnt als een grillige case-diepte lang voordat het als een mislukt onderdeel verschijnt.
Waar zoutbaden nog steeds gespecificeerd zijn
Gereedschap en matrijs: 34%
Lucht- en ruimtevaartcomponenten: 22%
Auto-aandrijflijn: 18%
Medische instrumenten: 12%
Energie en zwaar materieel: 8%
Overige: 6%
Figuur 2: Geschatte verdeling van het gebruik van gesmolten zoutprocessen over de eindmarkten.
De verdeling is logisch als vervorming en sectiedikte samen worden beschouwd. Bij gereedschaps- en matrijswerk zijn dunne delen met een hoge hardheid betrokken, waarbij rechttrekken duur is. Luchtvaart- en auto-onderdelen hebben nauwe maattoleranties en gedocumenteerde procesvensters. Medische en energietoepassingen gebruiken zout voornamelijk voor vloeibaar nitreren, waarbij het bad ook dienst doet als verhardingsmedium in plaats van alleen als verwarmingsmedium.
Terugverdientijd, selectie en een koopproces in vijf stappen
Een zoutlijn betaalt zich terug door schrootreductie en cyclustijd. Als een winkel vandaag de dag 5% van zijn lange schachten rechttrekt en dat met een isotherm zoutproces onder de 1% brengt, dekt de besparing doorgaans binnen 18 tot 30 maanden een nitraatbad. Als vervorming geen probleem is en de secties dik zijn, betaalt zout zich zelden terug.
- Bevestig eerst het temperatuurvenster. Bepaal de exacte austenitis-, austempererings- of nitreertemperatuur en houdtijd; dit verkleint de zoutfamilie voordat enige apparatuur wordt geciteerd.
- Combineer het zout en maat de pot. De potmaat volgt de grootste belasting, niet de gemiddelde belasting. Als het bad in delen boven ongeveer 30 tot 40% van de badmassa wordt geladen, daalt de temperatuur en wordt de cyclus op onvoorspelbare wijze verlengd.
- Kies voor roeren en een tweede bad. Door roeren ontstaat een uniformiteit van ±3 tot ±5 °C; een tweede, kleiner bad maakt martemperen en austemperen mogelijk.
- Plan apparatuur voor voorverwarmen en naspoelen. Vocht op onderdelen veroorzaakt hevige spatten in een heet bad, en het resterende zout moet uit blinde gaten en draden worden gespoeld en gedroogd.
- Budgeteer de afvalstroom vanaf dag één. Cyanidehoudend zoutafval kan niet naar een gemeentelijke zuiveringsinstallatie; alkalische chlorering of gelicentieerde verwijdering zijn terugkerende kosten en geen eenmalig project.
Voor winkels die besluiten dat de chemielast het niet waard is, is een route met gecontroleerde atmosfeer bewezen ovenreeks op hoge temperatuur apparatuur omvat het temperen, voorverwarmen en vele stappen voor het harden zonder een inventaris van gesmolten zout of een afvalvergunning.
 Timerfunctie Vacuüm Atmosfeer Oven Vacuüm atmosphere furnaces are core equipment for high-temperature heat treatment of materials by creating a vacuum and introducing a controlled atmosphere (such as in... Bekijk Product →
Onderhoud, veiligheid en naleving
Routinematige badverzorging
- Analyseer wekelijks de zoutchemie: carbonaatgehalte in nitraatbaden, cyanaatgehalte in nitrerende zouten en vocht in chloriden.
- Schuim slib en schuim af voordat het de verwarmingselementen bereikt, en houd een schriftelijk logboek bij van de zouttoevoegingen en decanteerdata.
- Voeg nooit koud zout of nat gereedschap toe aan een lopend bad; laad langzaam op aan de rand en laat de smelt opnieuw stabiliseren voordat u onderdelen laadt.
- Bedek het bad wanneer het niet wordt gebruikt om energieverlies te beperken en de vochtopname gedurende de nacht te beperken.
Onderdelen drogen voor en na het bad
Vocht is de meest voorkomende oorzaak van een uitbarsting van een zoutbad. Water dat opgesloten zit in een blind gat of een boring met schroefdraad, verandert onmiddellijk in stoom bij 500 °C en gooit zout uit de pot. Hetzelfde geldt voor natte armaturen, vochtige thermokoppels en koude onderdelen die in een vochtige ruimte worden gebracht. Een uiterst nauwkeurige droogoven is het standaardgereedschap voor die stap, waarbij de onderdelen op 120 tot 150 °C worden gehouden totdat er geen meetbaar vocht meer overblijft.
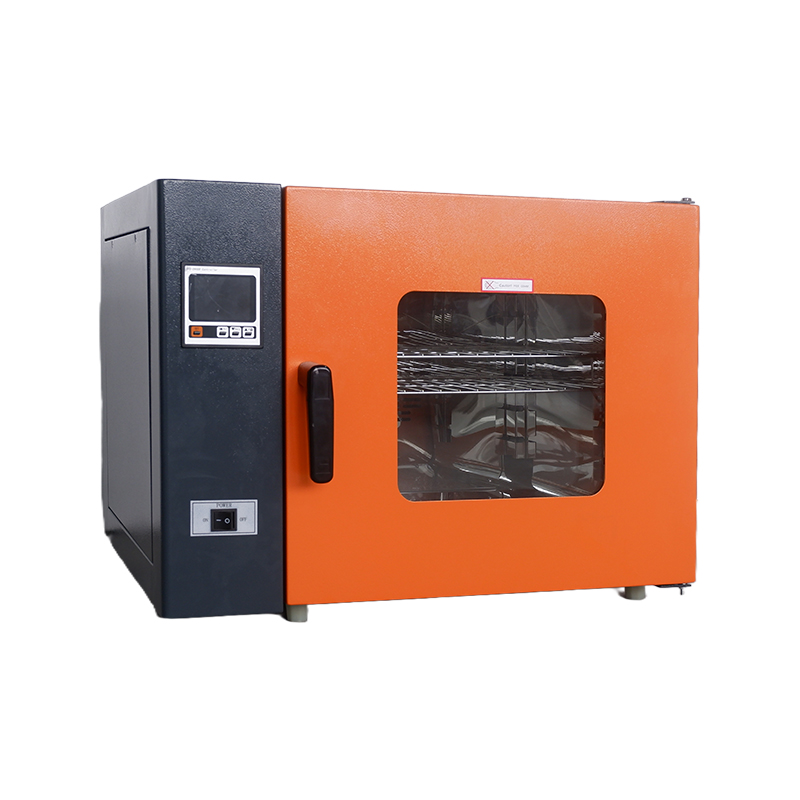 200℃ Zeer betrouwbare, uiterst nauwkeurige droogoven Precisiedroogovens zijn als precisie-warmtebehandelingsapparatuur een onmisbare basisuitrusting in moderne industriële en wetenschappelijke onderzoekssystemen. Hun kernprin... Bekijk Product →
Na de behandeling verlaten de onderdelen het bad bedekt met zout. Een spoeling met warm water verwijdert het meeste ervan; de rest verbergt zich in holtes en draden. Een vacuümdroogoven trekt het resterende vocht er bij lage temperatuur uit, wat flitscorrosie voorkomt en voorkomt dat overgebleven zout opnieuw hydrateert op bewerkte oppervlakken.
 Prachtig uiterlijk, flexibele en handige vacuümdroogoven Dit product heeft een verticaal, op de vloer staand ontwerp, waarbij de vacuümpomp en de werkkamer efficiënt in één compacte structuur zijn geïntegreerd. Dit elimineert... Bekijk Product →
Naleving en documentatie
Zoutovens vallen onder dezelfde pyrometrie- en kwaliteitskaders als alle andere warmtebehandelingsapparatuur: AMS 2750 voor de lucht- en ruimtevaart, CQI-9 voor de automobielsector, NADCAP voor speciale processen en ISO 9001 voor algemeen kwaliteitsmanagement. Verwacht driemaandelijkse temperatuuruniformiteitsonderzoeken en maandelijkse controles van controle- en registratie-instrumenten, plus gegevens over rookafzuiging en afvalmanifesten voor nitraat- of cyanidehoudend materiaal. Winkels die apparatuur met een veiligheidsbeoordeling alleen op basis van de prijs kopen, ontdekken meestal pas later wat de werkelijke kosten zijn; hetzelfde patroon verschijnt in elke categorie beschermende hardware, inclusief explosieveilige apparatuur voor gevaarlijke gebieden .
Warmtebehandeling met een zoutbad is een gericht hulpmiddel, geen algemene oplossing. Het levert verwarmingssnelheden, uniformiteit en isothermische controle die geen enkele gasoven kan evenaren, en in ruil daarvoor vraagt het om gedisciplineerde zoutchemie, vochtbeheersing, ventilatie en een afvalplan. Als uw onderdelen dun zijn, uw vervormingsdoelen krap zijn en uw volumes de chemie rechtvaardigen, zal het proces tientallen jaren op de vloer blijven bestaan. Als dat niet het geval is, zal een vacuüm- of atmosfeersysteem met de juiste afmetingen goedkoper in gebruik zijn en veel gemakkelijker te overhandigen aan de volgende dienst. Bepaal met de sectiedikte en het afvalpercentage voor u, niet met de aankoopprijs.
Bericht verzenden
Aanbevolen producten
Producten van bekende bedrijven worden diep vertrouwd door gebruikers.


- CONTACT
-
- No. 119, Qingliang Avenue, Yaozhuang Town, Zhejiang, China.
- [email protected] ( Email )
- +86-13671719019 ( Phone )
- +86-021-57440136 ( Tel )
- PRODUCT
-
- Serie droogovens
- Vacuümbox-serie
- Explosieveilige serie
- Ovenserie voor hoge temperaturen
- Incubator-serie
- Testkamerserie
- Andere serie
- Geforceerde luchtdroogoven
- Weerstandsoven
- Vacuümbuisoven
- Vormincubator
- Vacuüm atmosfeeroven
- Biochemische incubator
- Kooldioxide-incubator
- Explosieveilige vacuümdroogoven
- Testkamer voor hoge en lage temperaturen
- MOBIEL
Auteursrecht ©
Shanghai Dengsheng Instrument Manufacturing Co., Ltd.
Alle rechten voorbehouden. Fabrikanten van laboratoriumapparatuur

 Terug naar boven
